-
 +86 13616113658
-
 [email protected]
YATAI este Fabrica de proiect pentru camere curate din China, Producători de uși pentru camere curate
Limbă

Acasă / Media / Știri din industrie / Ambalaj pentru dispozitive medicale: integritatea barierei sterile și elementele esențiale pentru camera curată
Ambalaj pentru dispozitive medicale: integritatea barierei sterile și elementele esențiale pentru camera curată
O linie de ambalare sterilă pare înșelător de simplă: o rolă de film, o matriță de formare și o bară de etanșare încălzită. Dar fiecare barieră sterilă care părăsește acea linie a trecut deja prin calificarea materialului, calibrarea fălcilor de etanșare, monitorizarea mediului și o serie de teste de integritate la care majoritatea proceselor de producție nu se gândesc niciodată. Ambalarea dispozitivelor medicale eșuează atunci când sistemul din jurul său eșuează - camera, ruta de transfer, ușa, operatorul. Acest articol explică ce trebuie să obțină ambalajele sterile, ce standarde îl guvernează și de ce plicul camerei curate determină dacă un design bun de ambalaj supraviețuiește producției zilnice.
Ce trebuie să facă de fapt un pachet de dispozitive medicale
Un pachet de dispozitiv medical steril are patru sarcini care sunt ușor de trecut cu vederea până când una dintre ele eșuează:
- Păstrați integritatea barierei sterile din momentul sterilizării până când dispozitivul este deschis la punctul de utilizare.
- Protejați dispozitivul de daune fizice, vibrații, umiditate și contaminare în timpul distribuției și depozitării.
- Rămâneți compatibil cu metoda de sterilizare aleasă - oxid de etilenă (EO), iradiere gamma, fascicul de electroni sau abur - fără degradare.
- Permiteți prezentarea aseptică în sala de operație sau suita de proceduri fără a necesita contact între dispozitivul steril și marginile ambalajului.
Pachetul total este de obicei un sistem cu două straturi. Sistemul de barieră sterilă este punga, tava sau clema sigilată care păstrează sterilitatea. Ambalajul de protecție este cutia exterioară, căptușeala și etichetarea care absorb forțele de transport. Ambele straturi trebuie validate împreună, deoarece o cutie de carton care pliază o pungă poate crea un micro-canal care distruge sigiliul.
Cerințele de reglementare definesc limita de testare
Fiecare decizie de ambalare are originea într-un cadru de reglementare. Dacă achiziționați materiale de ambalare sau investiți într-o cameră curată de ambalare, următoarele standarde apar în aproape fiecare audit și revizuire de proiectare.
| Standard | Ce guvernează | De ce contează în practică |
|---|---|---|
| ISO 11607-1 | Materiale, design și performanță ale sistemelor de bariere sterile | Stabilește standardul pentru rezistența etanșării, bariera microbiană și cerințele de îmbătrânire. |
| ISO 11607-2 | Validarea proceselor de formare, etanșare și asamblare | Necesită calificarea procesului (IQ/OQ/PQ) și recalificare după modificări. |
| seria EN 868 | Metode de testare pentru materialele de ambalare utilizate în dispozitivele sterilizate terminal | Oferă rutele practice de testare utilizate pentru a demonstra conformitatea cu ISO 11607. |
| FDA 21 CFR Partea 820 | Reglementarea sistemului de calitate pentru producătorii de dispozitive medicale | Aduce ambalajul sub controlul de proiectare, CAPA și supravegherea furnizorului. |
| EU MDR 2017/745 | Cerințe generale de siguranță și performanță | Ambalajul este evaluat ca parte a documentației tehnice a dispozitivului. |
Consecința imediată este că ambalajul nu este o decizie de achiziție de consumabile. Schimbarea unui furnizor de film, a temperaturii de etanșare sau chiar a geometriei unei cavități a unei tăvi poate fi calificată ca o modificare a designului care declanșează verificarea și, dacă sterilitatea este afectată, o nouă evaluare biologică.
Compatibilitate cu materiale, etanșare și sterilizare
Materialele de ambalare medicale sunt alese pentru a echilibra trei cerințe concurente: trebuie să lase sterilul să pătrundă, să păstreze microorganismele în afara și să rămână intacte după ani de depozitare. Cele mai obișnuite combinații includ hârtie de calitate medicală, polietilenă filată, tăvi din poliester și laminate cu film de poliolefină. Hârtia și materialele poroase permit schimbul de gaze EO; Filmele neporoase asigură rezistență la umiditate și rezistență la perforare.
Calitatea etanșării depinde de alegerea materialului, de temperatura maxilarului, de presiune, de timpul de ședere și de condițiile de mediu din jurul etanșantului. Două defecte legate de etanșare domină investigațiile de eșec: contaminarea cu coajă și delaminare. Contaminarea cu coajă înseamnă că sigiliul se deschide cu fibre vizibile care se pot arunca în câmpul steril. Delaminarea înseamnă că straturile de material se separă în timp ce etanșarea în sine este intactă. Ambele defecte trec printr-o verificare vizuală simplă, dar eșuează la un test de exfoliere.
Compatibilitatea cu sterilizarea merită o revizuire explicită. Iradierea EO și gama afectează diferit polimerii. Un film care trece testul de valabilitate cu EO poate deveni casant după expunerea la gama din cauza tăierii lanțului. Dacă intenționați să schimbați metodele de sterilizare, designul pachetului trebuie revalidat, nu asumat.
Testarea integrității și validarea procesului
Integritatea barierei sterile este verificată la trei niveluri: testarea fizică pe bază de eșantion, monitorizarea procesului de rutină și revalidarea periodică. Testele fizice tipice includ rezistența etanșării (testul de exfoliere), testarea pătrunderii colorantului, testarea scurgerilor de emisie de bule, testarea la spargerea ambalajului și la fluaj și testarea barierei microbiene. Îmbătrânirea în timp real și îmbătrânirea accelerată stabilesc afirmația privind termenul de valabilitate; Numai îmbătrânirea accelerată este un instrument de screening, iar autoritățile de reglementare caută date în timp real înainte de a aproba datele de expirare extinse.
Validarea procesului urmează secvența standard IQ/OQ/PQ. Calificarea instalării documente că sigilantul este calibrat și urmăribil. Calificarea operațională mapează fereastra de etanșare - intervalul acceptabil de temperatură, presiune și timp de stație. Calificarea performanței demonstrează că procesul produce etanșări în fereastră folosind materiale de producție și operatori. După validare, orice modificare a materialului, a materialului de etanșare sau a mediului necesită dovezi documentate înainte de reluarea producției.
Plicul camerei curate face parte din procesul de ambalare
Aici o strategie de ambalare se ciocnește adesea de realitatea instalației. O linie de ambalare pentru dispozitive sterile este rareori o mașină de sine stătătoare; se află într-o cameră curată clasificată, de obicei ISO Clasa 7 sau ISO Clasa 8, cu o cascadă de presiune care împinge aerul din zona de ambalare și previne pătrunderea din coridoarele necontrolate. Acel plic nu este un peisaj de fundal. Panourile de perete, ușile, ferestrele și trapele de transfer definesc dacă încăperea își poate păstra clasificarea în condiții de producție.
Funcționarea ușii este cel mai vizibil punct de risc. De fiecare dată când un operator trece printr-o ușă batantă, presiunea diferențială scade, iar turbulența transportă particule din partea coridorului. Într-o linie de ambalare în care tăvile sunt expuse înainte de sigilare, acea mișcare este o sursă primară de contaminare. Sistemul ușii în sine trebuie să fie curățabil, să nu aibă goluri și să poată menține o etanșare stabilă după mii de cicluri. O ușă curată medicală etanșă care folosește garnituri continue și un cadru de închidere cu came este adesea specificată din acest motiv, deoarece schimbă punctul slab de la marginea ușii la peretele însuși.
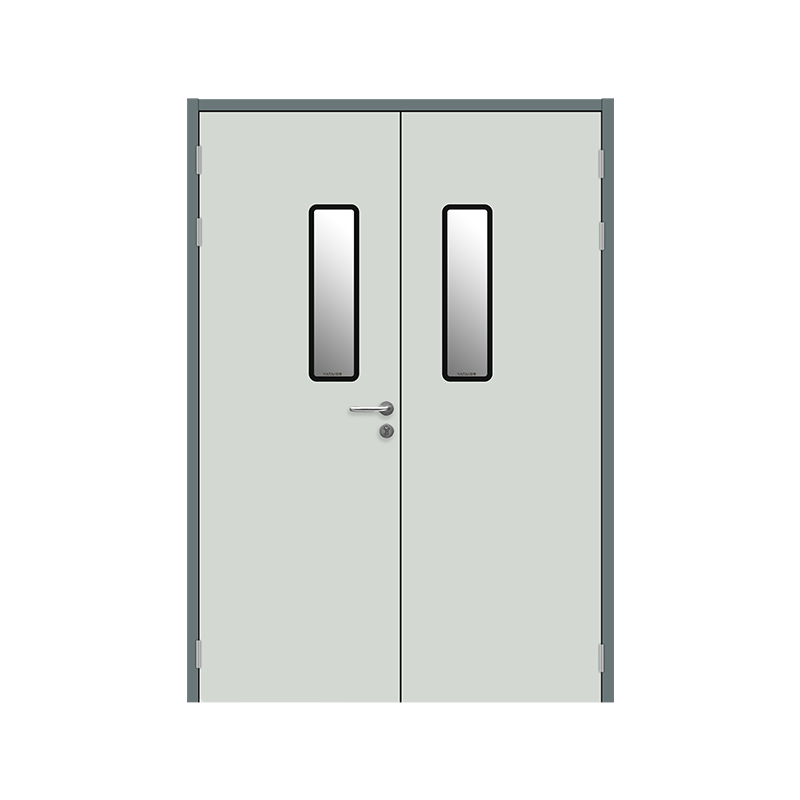 Ușă curată etanșă medicală cu garnitură continuă Această ușă folosește garnituri continue și un cadru de închidere cu came pentru a menține o etanșare stabilă, reducând riscul de contaminare la marginea ușii. Potrivit pentru liniile de ambalare pentru camerele curate, unde traficul operatorului poate perturba presiunea diferențială. Vizualizare produs →
Fluxul de materiale creează al doilea risc. O cameră curată de ambalare primește tăvi formate, filme și etichete din zonele de depozitare, apoi mută dispozitivele ambalate la sterilizare și carantină. Dacă această mișcare are loc prin uși actionate manual, procesul se bazează pe disciplina operatorului într-un mod dificil de auditat. O ușă glisantă automată etanșă rezolvă acest lucru prin deschiderea numai atunci când transportorul sau căruciorul se apropie, apoi închiderea cu o mișcare controlată care minimizează perturbarea presiunii.
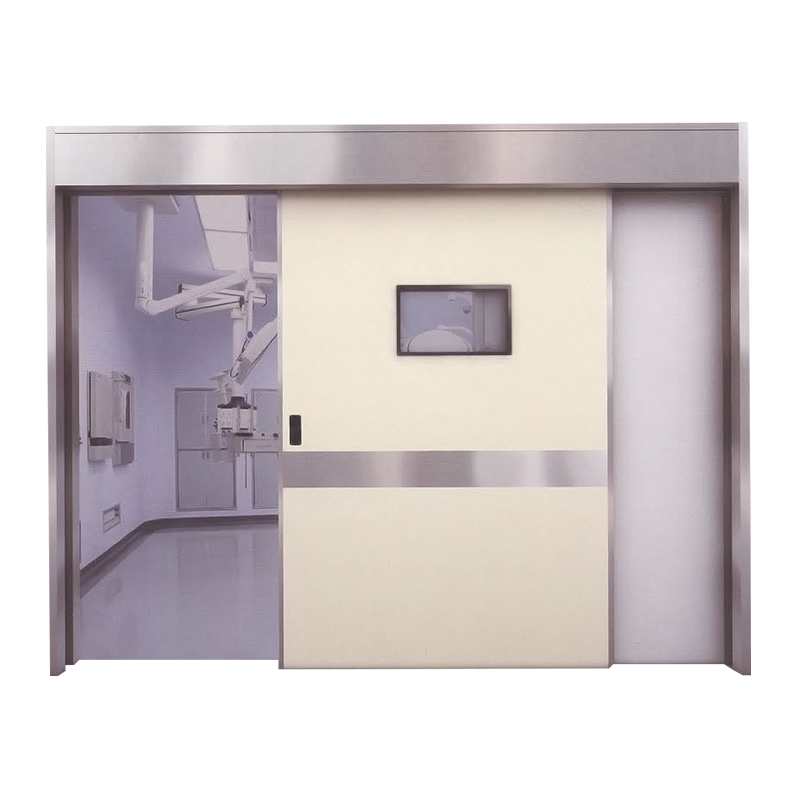 Ușă glisantă automată etanșă cu antrenare magnetică Se deschide numai când se apropie un transportor sau un cărucior, reducând la minimum perturbarea presiunii și contaminarea încrucișată. Dispune de o funcționare lină, silențioasă și îndeplinește standardele de performanță etanșe pentru mediile camerelor curate. Vizualizare produs →
Al treilea risc este suprafața peretelui în sine. Pereții despărțitori pentru camerele curate pentru zonele de ambalare ar trebui să fie realizate din materiale care rezistă la dezinfecții repetate cu peroxid de hidrogen sau alcool izopropilic, care nu degajă gaze și nu au puncte de fixare expuse unde se pot forma nișe microbiene. Panourile sandwich din PU realizate manual oferă o suprafață netedă, cu pierderi reduse și sunt utilizate în mod obișnuit în sălile de ambalare a produselor farmaceutice și a dispozitivelor, deoarece pot fi îmbinate cu îmbinări etanșe și plinte acoperite.
 Panou sandwich din PU realizat manual pentru compartimentări despărțitoare pentru camere curate Oferă o suprafață netedă, cu pierderi reduse, care rezistă dezinfecțiilor repetate. Imbinarile sigilate si plintele acoperite previn nisele microbiene, facandu-l o alegere practica pentru peretii camerei de ambalare. Vizualizare produs →
Ce să revizuiți înainte de a finaliza designul unei camere de ambalare
Dacă sunteți implicat în planificarea sau extinderea unei linii de ambalare a dispozitivelor medicale, utilizați următoarea listă de verificare pentru a elimina decalajele dintre ingineria ambalajului și infrastructura camerei curate:
- Definiți clasa ISO și cascada de presiune pentru fiecare zonă, inclusiv camera de etanșare, coridorul de transfer și zona de carantină după ambalare.
- Hartă operatorul real și rutele materiale. Numărați de câte ori se deschide o ușă pe oră și selectați sistemele de uși pe baza cererii ciclului respectiv, nu pe numerele de scurgeri statice.
- Verificați dacă hardware-ul ușii camerei curate se aliniază cu diferența de presiune și cu logica blocului de aer. Tehnologie de etanșare a ușilor camerei curate explică parametrii de performanță care contează în timpul testării de scurgeri.
- Confirmați că panourile de perete și îmbinările din tavan pot fi dezinfectate cu aceleași substanțe chimice utilizate pe echipamentele de proces și necesită date de compatibilitate documentate înainte de instalare.
- Verificați fluxul dispozitivelor ambalate în sterilizare. Dacă sterilizatorul se află în afara zonei clasificate, trapa de transfer trebuie să protejeze ambalajele sigilate de aceleași riscuri de contaminare ca și tăvile deschise.
- Plan pentru revalidare. O schimbare a materialului de etanșare, o nouă garnitură a ușii sau un compus diferit de îmbinare a panoului poate afecta fiecare performanță validată a camerei curate.
Același principiu se aplică atunci când producătorii medicali renovează spațiile existente: cerințele pentru sisteme de uși medicale în unitățile de asistență medicală sunt o referință utilă pentru modul în care plasarea și etanșarea ușilor afectează controlul infecțiilor.
Tratați ambalajul ca pe un sistem, nu ca pe o componentă
Ambalajul dispozitivelor medicale este ultimul mediu controlat prin care trece un produs înainte de a ajunge la pacient. Sigiliul de pe o pungă, integritatea unei tăvi și suprafețele camerei în care se adună toate fac parte din același sistem. Începeți cu standardele, calificați materialele, testați sigiliile și apoi priviți cu atenție plicul camerei curate. Atunci când aceste straturi sunt proiectate împreună, o linie de ambalare poate rula mii de cicluri fără a produce o singură etanșare discutabilă. Aceasta este definiția practică a succesului barierei sterile.
Postarea anterioară
Procesul de fabricație pentru terapie celulară: Ghid pentru proiectarea și instalația GMP pentru camere curate
Postarea următoare
Uși rezistente la foc pentru camere curate: standarde, evaluări, materiale și selecție


Jiangyin Yatai Purification Equipment Technology Co., Ltd. este un producator modern si specializat de usi si ferestre curate. Fabrica de proiect pentru cameră curată, oferta Curățați uși și ferestre personalizate.
LINK-URI RAPIDE
PRODUSE
PENTRU CONTACT
-
 +86 13616113658
-
 +86(0)510-86661588 / 86668687
-
 [email protected]
-
 +86(0)510-86661588
-
 No.2, Huagang West Road, Shizhuang, Jiangyin, provincia Jiangsu
© Jiangyin Yatai Purification Equipment Technology Co., Ltd.
Toate drepturile rezervate.
 Producători de uși pentru camere curate


